Blog
Le système de cages en batterie avicoles de type A applique une ingénierie structurelle verticale afin d’optimiser la production commerciale d’œufs.
La configuration de châssis en acier à plusieurs niveaux augmente la densité de peuplement par mètre cube dans des environnements d’élevage avicole contrôlés.
Le système automatisé de distribution d’aliments délivre des volumes d’aliments rationnés au moyen d’une géométrie fixe de mangeoire et d’ouvertures d’accès contrôlées.
La conduite d’abreuvement à pipettes maintient une pression d’alimentation en eau continue entre 18–35 kPa sur les lignes de distribution à plusieurs niveaux.
La structure de séparation du fumier isole les déjections de la zone de contact des oiseaux grâce à une évacuation par gravité et à une conception avec filtration par maille.
La structure mécanique intégrée prend en charge un cycle de production continu de 20–25 ans dans des conditions d’exploitation avicole industrielle.
Obtenez des conseils professionnels pour la construction d’élevages avicoles, des solutions de sélection d’équipements et les dernières listes de prix, WhatsApp au +8618830120193, cliquez pour en savoir plus :
Équipements du groupe Taiyu (HK)
Optimisation de l’utilisation des terrains et de la densité de peuplement
La structure de type A utilise un empilement vertical sur 3–5 niveaux, transformant l’espace de production horizontal en une matrice de logement à plusieurs couches.
Les systèmes au sol fonctionnent sur une distribution sur un seul plan, tandis que les systèmes de type A répartissent les oiseaux sur des niveaux verticaux soutenus par de l’acier par mètre carré.
La densité de peuplement est déterminée par l’utilisation du volume de cage par mètre cube et la capacité de charge du châssis structurel par niveau.
La demande en ingénierie de bâtiments avicoles augmente dans les projets de production commerciale d’œufs présentant une allocation foncière limitée et des exigences d’extension du cheptel.
L’efficacité spatiale des bâtiments avicoles est déterminée par la géométrie d’empilement du châssis en acier, le chemin de transfert des charges verticales et la configuration de l’espacement entre niveaux, sous contraintes de stabilité mécanique.
Les données sont fournies à titre indicatif uniquement. Faites glisser horizontalement pour afficher le tableau complet.
La configuration du châssis en acier transfère les charges par une structure de support triangulaire en A et répartit le poids statique sur une fondation de base renforcée.
Efficacité de distribution des aliments et contrôle de la consommation
L’apport alimentaire représente la principale composante des coûts d’exploitation dans les systèmes de production d’œufs en conditions d’élevage industriel.
Des mangeoires en V en acier galvanisé sont installées le long des rangées de cages avec un positionnement fixe et une géométrie d’ouverture d’accès contrôlée.
L’angle d’ouverture de la mangeoire, compris entre 65°–75°, limite le déplacement externe des aliments granulés pendant les cycles de picorage.
La régularité de l’ingestion est régie par la limitation de la profondeur d’accès à l’aliment, le rayon de courbure du bord de la mangeoire et l’angle d’insertion du bec de l’oiseau.
Les données sont fournies à titre indicatif uniquement. Faites glisser horizontalement pour afficher le tableau complet.
La stabilité de rétention des aliments est assurée par le positionnement fixe des mangeoires et la limitation mécanique des déplacements latéraux dus au grattage.
Le circuit d’acheminement des aliments limite les pertes grâce à une interface d’accès contrôlée et à la géométrie de confinement des parois de la mangeoire.
Répartition énergétique et efficacité de conversion biologique
Le processus de production d’œufs fonctionne par répartition de l’énergie métabolique entre le métabolisme d’entretien, la consommation énergétique liée à la locomotion et la conversion en production reproductive.
Le compartiment de cage de type A limite l’espace de déplacement à 600 mm × 400 mm × 450 mm par oiseau.
La consommation d’énergie liée à la locomotion diminue grâce à la suppression des distances de marche, de l’amplitude des mouvements des ailes et du comportement de grattage au sol.
La répartition métabolique se stabilise à 70–78 % pour le métabolisme d’entretien, 3–6 % pour la locomotion et 25–34 % pour la production reproductive.
La densité de regroupement des oiseaux reste contrôlée à 4–6 individus par compartiment de cage afin de stabiliser la fréquence des interactions sociales.
Les événements d’interactions agressives passent de 8–14 occurrences par jour dans les systèmes au sol à 1–3 occurrences par jour dans les compartiments de cage.
Séparation des déjections et contrôle de la transmission des maladies
Le plancher en treillis métallique utilise de l’acier galvanisé de 2.2 mm–3.0 mm avec un angle de pente descendante de 8°–10° pour l’évacuation du fumier par gravité.
Référence aux normes de l’Union européenne uniquement.
La séparation verticale entre la surface de contact des oiseaux et la zone de collecte du fumier élimine la voie de contact fécal direct et interrompt le cycle de reproduction des agents pathogènes.
Les données sont fournies à titre indicatif uniquement. Faites glisser horizontalement pour afficher le tableau complet.
L’accumulation d’humidité sous la zone des oiseaux reste physiquement isolée grâce à la séparation par maille et à la conception d’extraction d’air.
Le taux de prolifération des agents pathogènes diminue dans des conditions d’humidité contrôlée sous le seuil de 60 % d’humidité relative.
Géométrie de collecte des œufs et manutention mécanique
Le système de roulement des œufs fonctionne par mouvement entraîné par gravité sur un fond de cage incliné à un angle de 7°–8°.
La distance de déplacement des œufs varie entre 12–18 cm dans des conditions de coefficient de roulement contrôlé.
La vitesse de transport des œufs se maintient à 0.8–1.2 m/min le long du canal de collecte galvanisé.
Les données sont fournies à titre indicatif uniquement. Faites glisser horizontalement pour afficher le tableau complet.
Le transfert des œufs s’effectue par des canaux de roulement par gravité vers des plateaux de collecte des œufs en acier galvanisé.
La fréquence de contact lors de la manutention mécanique diminue grâce à une conception de transfert continu basée sur la pente.
Réduction de la main-d’œuvre et intégration de l’automatisation
Le système de type A intègre un système de chariot d’alimentation motorisé, un système de conduite d’eau à pipettes et un mécanisme d’évacuation du fumier par chaîne.
La séquence d’automatisation remplace les cycles manuels de distribution d’aliments par une commande mécanique synchronisée dans les zones de production.
Les données sont fournies à titre indicatif uniquement. Faites glisser horizontalement pour afficher le tableau complet.
Le cycle mécanique de distribution d’aliments fonctionne selon une commande de synchronisation fixe avec moins de points d’intervention humaine.
Les systèmes d’eau et de fumier fonctionnent au moyen d’une architecture centralisée de circuits mécaniques.
Valorisation du fumier et quantification des nutriments
La séparation des déjections produit un flux d’engrais organique à phase unique, sans dilution par la litière.
Les données sont fournies à titre indicatif uniquement. Faites glisser horizontalement pour afficher le tableau complet.
La réduction de l’humidité s’effectue par exposition à l’air sous une structure de plancher ajouré et un canal de circulation d’air ventilé.
La masse de transport par tonne diminue en raison de la séparation de la fraction d’eau durant le processus de séchage.
Performance des matériaux structurels et durée de service
Le revêtement galvanisé à chaud applique une couche de zinc d’une épaisseur comprise entre 60–100 μm sur la structure de châssis en acier à faible teneur en carbone.
La résistance à la traction de l’acier se situe dans la catégorie structurelle de 450–550 MPa.
Les données sont fournies à titre indicatif uniquement. Faites glisser horizontalement pour afficher le tableau complet.
La résistance aux charges structurelles est répartie grâce à la géométrie triangulée du châssis en A et au système d’ancrage de base renforcé.
Ingénierie des flux d’air et répartition thermique
L’espacement vertical des cages forme un canal de circulation d’air continu entre les niveaux.
Un gradient thermique se développe entre la chaleur corporelle dégagée par les oiseaux et la plage de température ambiante de 22–24°C.
La vitesse de l’air à l’intérieur de la structure d’élevage se maintient dans une plage de 0.5–1.8 m/s lorsque le système de ventilation fonctionne.
L’écart de température entre les niveaux reste contrôlé dans un intervalle de 1.2–2.5°C.
La plage de stabilisation de l’humidité relative se situe entre 55–70 % grâce à la ventilation par extraction et au contrôle de l’évaporation.
Les zones d’accumulation de chaleur sont éliminées par un mouvement continu de convection verticale de l’air.
Système de distribution d’eau et de médicaments
Le système d’abreuvement à pipettes fonctionne avec un réseau de conduites étanche et une régulation de pression entre 18–35 kPa par niveau.
Les données sont fournies à titre indicatif uniquement. Faites glisser horizontalement pour afficher le tableau complet.
La distribution de médicaments et de solutions vitaminées s’effectue par un système centralisé de dosage par injection raccordé au réseau de conduites d’eau.
Une distribution uniforme couvre l’ensemble du troupeau grâce à un système de circulation hydraulique synchronisé.
Structure des résultats économiques et calcul du retour sur investissement
L’investissement en capital se transforme en un actif d’infrastructure de production à long cycle avec une structure d’amortissement pluriannuelle.
Les données sont fournies à titre indicatif uniquement. Faites glisser horizontalement pour afficher le tableau complet.
L’optimisation de la structure des coûts est assurée par le contrôle de l’utilisation des aliments, la réduction de la mortalité et l’augmentation de la densité de production par unité de surface d’élevage.
Foire aux questions
Q1 : Quelle plage de capacité de production s’applique à l’installation d’un système de cages en batterie avicoles de type A ?
L’échelle d’installation se situe entre 10,000–100,000 oiseaux par installation selon la configuration des niveaux et les paramètres de conception du système de ventilation.
Q2 : Quel niveau de concentration d’ammoniac est maintenu dans l’environnement du poulailler en cages ?
La concentration mesurée d’ammoniac se stabilise dans une plage de 5–10 ppm grâce à la séparation du fumier et au système de circulation d’air continue.
Q3 : Quelle est la durée de service structurelle dans des conditions avicoles industrielles ?
Le châssis en acier galvanisé à chaud maintient un cycle de fonctionnement de 20–25 ans dans des conditions de charge standard d’un bâtiment avicole.
Groupe Taiyu (HK) - L’un des plus grands fabricants chinois de systèmes de cages en batterie avicoles
Le système de cages en batterie avicoles de type A fournit une structure d’élevage avicole industrielle destinée aux installations commerciales de production d’œufs, avec une configuration de châssis en acier à plusieurs niveaux.
La fabrication directe en usine à l’échelle mondiale fournit des systèmes standardisés de cages avicoles pour des projets de production avicole automatisée à grande échelle.
L’intégration d’équipements avicoles comprend une ligne d’alimentation mécanique, un système d’abreuvement à pipettes et une architecture de système automatisé d’évacuation du fumier.
La solution d’ingénierie avicole clé en main couvre la conception du système, l’ingénierie d’installation et le processus de mise en service opérationnelle des élevages avicoles.
La chaîne d’approvisionnement internationale d’exportation prend en charge la livraison de systèmes de cages avicoles pour des capacités d’élevage comprises entre 20,000 et 100,000 oiseaux selon l’échelle du projet.
Contactez-nous pour recevoir votre plan d’élevage avicole personnalisé
Siège social et succursales
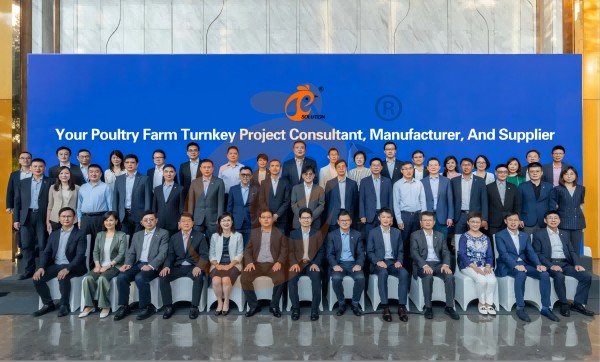
Équipe de direction du siège social de Hong Kong
Siège social de Hong Kong Taiyu Industrial Group CO., LTD
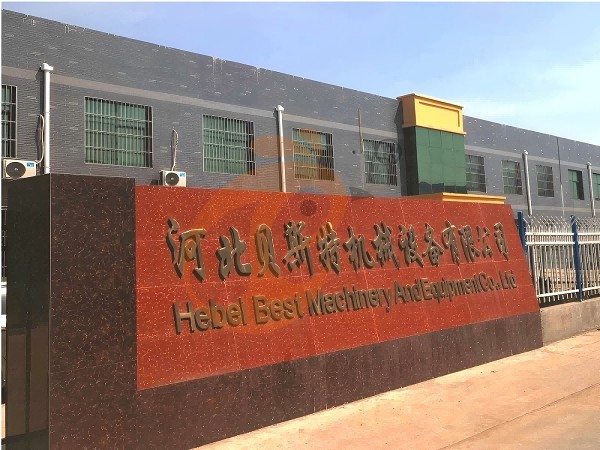
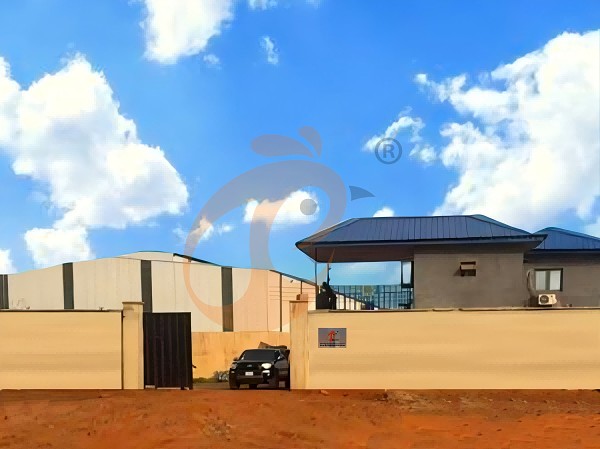
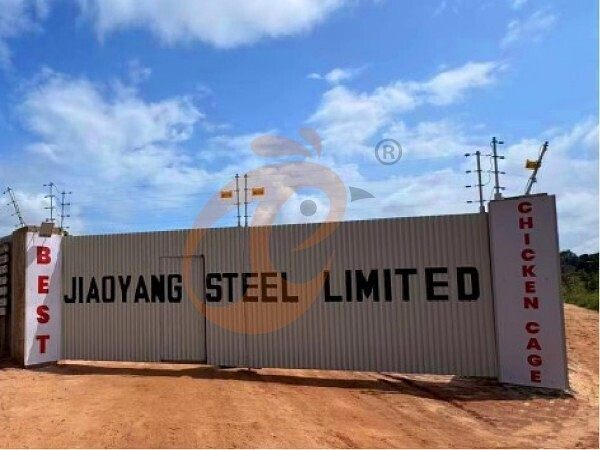
Chine Hebei Best Machinery And Equipment CO., LTD
Nigeria Vanke Machinery And Equipment CO., LTD
Tanzanie Best Machinery And Equipment CO., LTD
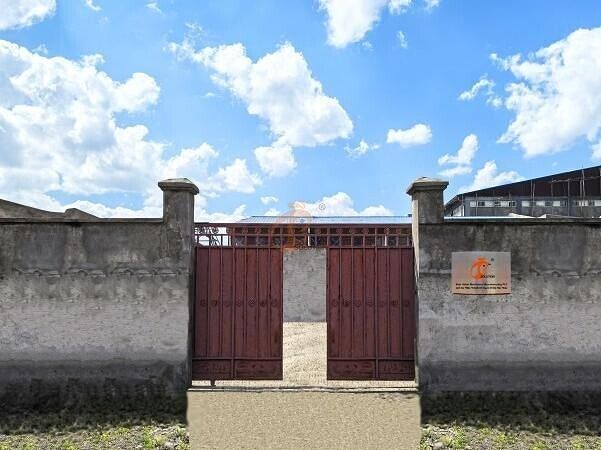
Éthiopie Best Hebei Machinery Manufacturing PLC
Réception / WhatsApp 24 h/24 N° : +8618830120193
FAQ
- battery cage
- battery cage system
- poultry battery cage
- poultry farm
- poultry farms
- poultry cage
- cage
- poultry equipment
- poultry cage system
- manure removal system
- chickencage
- bestchickencage
- cage system
- poultry battery
- cage systems
- poultry battery cage system
- Nigeria
- poultry cage systems
- poultry farm construction
- poultry farm plan
- Ethiopia
- egg production system
- battery cage system manufacturer
- installation du système de cages en batterie
- egg production project
- évacuation automatisée du fumier
Message
Produits recommandés
 >30 000 poules pondeuses Cage en batterie automatique de type H1. Plus de 30 000 poules par bâtiment, choisissez-le
2. Il est conçu pour élever des poulets âgés de 12 ou 16 semaines jusqu'à l'âge adulte pour la ponte
3. Sa durée de vie est de plus de 25 ans
4. Notre réception en ligne 24h/24, numéro WhatsApp : +8618830120193, +234 8111199996 >Cage en batterie automatique de type H pour 30 000 poulettes1. Plus de 30 000 poulettes par bâtiment, choisissez-le.
2. Il est conçu pour l'élevage de poulettes âgées de plus de 1 jour jusqu'à 12 à 16 semaines, âge auquel les poules commencent à pondre.
3. Sa durée de vie est de plus de 25 ans.
4. Sa structure comprend une fusion intelligente artificielle Vcloud, un armoire électrique de contrôle, des équipements automatiques pour l'abreuvement, l'alimentation, le nettoyage du fumier et la récolte manuelle.
5. Notre réception en ligne 24h/24 est disponible sur WhatsApp au NO. +8618830120193 <30,000 Pullets Automatic A Type Battery Cage1. De 10 000 à 30 000 poulettes par bâtiment, choisissez-le.
2. Il est conçu pour l'élevage de poulettes âgées de plus de 1 jour jusqu'à 12 à 16 semaines, âge auquel les poules commencent à pondre.
3. Sa durée de vie est de plus de 25 ans.
4. Sa structure comprend une fusion intelligente artificielle Vcloud, un armoire électrique de contrôle, des équipements automatiques pour l'abreuvement, l'alimentation, le nettoyage du fumier et la récolte manuelle.
5. Notre réception en ligne 24h/24 est disponible sur WhatsApp au numéro +86 18830120193. >30,000 Poulets de chair Batterie de cages de récolte automatique Type H1. Plus de 30 000 poulets de chair par bâtiment, choisissez-le.
2. Il est conçu pour l'élevage de poulets de chair âgés de 1 à 45 jours, prêts pour le marché.
3. Sa durée de vie est de plus de 20 ans.
4. Notre réception en ligne 24h/24 est disponible sur WhatsApp aux numéros +8618830120193, +234 8111199996. >30,000 Poulets de chair Batterie de cages de récolte semi-automatique type H1. Plus de 30 000 poulets de chair par bâtiment, choisissez-le.
2. Il est conçu pour l'élevage de poulets de chair âgés de 1 à 45 jours, prêts pour le marché.
3. Sa durée de vie est de plus de 20 ans.
4. Notre réception en ligne 24 heures sur 24 What'sApp NO. est +8618830120193, +234 8111199996. >30,000 Poulets de chair Cage en batterie de type H pour récolte manuelle1. Plus de 30 000 poulets de chair par bâtiment, choisissez-le.
2. Il est conçu pour l'élevage de poulets de chair âgés de 1 à 45 jours, prêts pour le marché.
3. Sa durée de vie est de plus de 20 ans.
4. Sa structure comprend une fusion intelligente artificielle Vcloud, un armoire électrique de contrôle, des équipements automatiques pour l'abreuvement, l'alimentation et le nettoyage du fumier, ainsi qu'une récolte manuelle.
5. Notre réception en ligne 24h/24 est disponible sur WhatsApp aux numéros +8618830120193, +234 8111199996. <30,000 Broilers Manual Harvest A Type Battery Cage1. Moins de 30 000 poulets par bâtiment, choisissez-le.
2. Conçu pour l'élevage de poulets de 1 à 45 jours prêts pour le marché.
3. Sa durée de vie est de plus de 20 ans.
4. Sa structure comprend une fusion intelligente artificielle Vcloud, un armoire électrique, des équipements automatiques d'abreuvement, d'alimentation et de nettoyage du fumier, et une récolte manuelle.
5. Notre réception en ligne 24h/24 sur WhatsApp : +8618830120193, +234 8111199996. Le siège social à Hong Kong propose des solutions d'élevage avicole aux normes européennes et fabrique des équipements d'élevage avicole1. Communication continue avec l'UE et les États-Unis
2. Filiales et usines en Chine, Nigeria, Éthiopie et Tanzanie
3. La qualité des produits est adaptée aux fermes avicoles locales
4. Stock de cages avicoles et d'équipements de ferme avicole disponibles à la vente
5. Réception en ligne 24h/24 sur Whatsapp NO. : +8618830120193, contactez-nous pour obtenir toutes les informations La filiale chinoise propose un plan d'entreprise pour les fermes avicoles et fabrique des équipements pour fermes avicoles1. Adresse : Appartement/Bureau 2416, 24e étage, Bâtiment Runxing, Rue Youyi Nan, Ville de Shijiazhuang, Province du Hebei, Chine
2. Usine d'équipements de volaille et cages pour élevages avicoles avec stock disponible
3. Personnalisé pour les élevages avicoles locaux
4. Qualité et conception basées sur les normes européennes
5. Réception en ligne 24h/24 sur Whatsapp NO. : +8618830120193 La succursale du Nigeria propose un plan d'affaires pour les fermes avicoles, fabrique des équipements pour fermes avicoles1. Adresse : Après le bureau Sinoma, à 200 mètres près de la station-service Danco, Lagos/Ibadan Expressway, État de Lagos, Nigeria
2. Usine de cages de volaille et d'équipements de ferme avicole et stock à vendre
3. Personnalisé pour les fermes avicoles nigérianes
4. La qualité et la conception sont basées sur les normes européennes
5. Réception en ligne 24h/24 Whatsapp NO. : +8618830120193 Offre de plan d’affaires pour une exploitation avicole en Éthiopie, fabrication d’équipements avicoles1. Adresse : Gelan Gura, sous-ville d’Akaki-Kaliti, Addis-Abeba, Éthiopie
2. Cages pour volailles et équipements d’élevage avicole en stock à vendre
3. Personnalisé pour les élevages avicoles éthiopiens
4. La qualité et la conception sont basées sur les normes européennes
5. Réception en ligne 24 h/24. Numéro WhatsApp : +8618830120193, contactez-nous pour obtenir la liste des prix La filiale en Tanzanie propose un plan d'entreprise pour ferme avicole, fabrique des équipements pour ferme avicole1. Adresse : No.8, Sova Road, Msufini, Mlandizi, Kibaha, Pwani, Tanzanie
2. Usine de cages pour volailles et équipements de ferme avicole et stock à vendre
3. Personnalisé pour les fermes avicoles tanzaniennes
4. La qualité et la conception sont basées sur les normes européennes
5. Réception en ligne 24h/24 via WhatsApp NO. : +8618830120193 Système de ventilation et de contrôle de la température pour volailles1. Précision de contrôle de température jusqu'à ±0.5℃
2. Précision de contrôle d'humidité ±5% RH
3. Ventilateur principal de ventilation 45000 m³/h
4. Épaisseur du tampon de refroidissement 150 mm
5. Réception /WhatsApp NO. : +8618830120193