Blog
- Les cages en batterie à plusieurs niveaux transforment le volume vertical inutilisé du bâtiment en capacité productive pour les pondeuses, avec des équipements automatisés coordonnant l’alimentation, l’abreuvement, la collecte des œufs, l’évacuation du fumier et le contrôle climatique au sein de flux de production intégrés.
Les configurations de cages en batterie à un seul niveau simplifient l’accès, tandis que les systèmes de cages pour pondeuses à plusieurs niveaux favorisent l’expansion commerciale lorsque l’emprise du bâtiment reste fixe et que la hauteur libre atteint environ 6 mètres.
Les systèmes automatiques de cages pour pondeuses relient la manutention mécanique aux commandes centralisées, aidant les élevages à coordonner la distribution d’aliments, le transfert des œufs, l’évacuation du fumier, la ventilation et les programmes d’exploitation quotidiens.
Le choix des équipements dépend également de la géométrie du bâtiment, de l’organisation du travail, de l’accès pour la maintenance et des objectifs d’élevage, les installations commerciales utilisant couramment de trois à huit niveaux de cages.
- Les ensembles complets d’équipements avicoles créent donc une plus grande valeur commerciale lorsque les structures de cages et l’automatisation sont conçues ensemble, favorisant une gestion cohérente de la production et un développement évolutif de l’élevage.
Obtenez des conseils professionnels pour la construction d’élevages avicoles, des solutions de sélection d’équipements et les dernières listes de prix, WhatsApp au +8618830120193, cliquez pour en savoir plus :
La production commence par l’architecture des équipements
Un élevage de pondeuses n’améliore pas sa production simplement en ajoutant davantage d’oiseaux.
Le système de cages en batterie doit assurer le déroulement séquentiel de l’alimentation, de l’abreuvement, de la collecte des œufs, de l’évacuation du fumier et du contrôle environnemental.
Par exemple, un bâtiment conçu de manière appropriée peut maintenir une vitesse d’entrée d’air d’environ 2,0–3,0 m/s, tandis que le système automatique de cages pour pondeuses peut coordonner plusieurs moteurs d’équipement selon une même logique de fonctionnement.
C’est là que la différence entre les systèmes à un seul niveau et à plusieurs niveaux devient commerciale plutôt que structurelle.
Les équipements de cages en batterie à un seul niveau simplifient l’accès, tandis que les équipements de cages pour pondeuses à plusieurs niveaux transforment le volume vertical inutilisé du bâtiment en espace de production supplémentaire.
Pour les fournisseurs d’équipements, l’objectif est de concevoir les cages en batterie avec l’ensemble complet d’automatisation.
Capacité — Comparez la géométrie
Les données sont fournies à titre indicatif uniquement. Faites glisser horizontalement pour afficher le tableau complet.
L’avantage technique de la construction à plusieurs niveaux est visible lorsque l’emprise du bâtiment est fixe.
Au lieu d’allonger indéfiniment le bâtiment, la structure de cages en batterie utilise des zones d’installation verticales.
Un projet commercial typique peut également réserver environ 450 mm de dégagement autour des points de service mécanique, offrant aux techniciens l’espace nécessaire pour inspecter les entraînements et les ensembles de transmission.
La chaîne d’équipements — Suivez le parcours de production
ALIMENTATION → EAU → PONTE → COLLECTE → FUMIER → CONTRÔLE
C’est la manière la plus utile d’évaluer une cage en batterie.
La cage elle-même fournit uniquement la structure d’hébergement.
La production dépend de l’efficacité avec laquelle les équipements raccordés déplacent les ressources et les produits.
Un moteur d’alimentation fonctionnant à environ 1,1 kW peut servir de point d’entraînement dans une configuration automatique de cages pour pondeuses, tandis qu’un contrôleur dédié peut séquencer les cycles d’alimentation
selon le programme de gestion de l’élevage.
Pour un fabricant d’équipements avicoles, le client achète un système de production plutôt qu’une cage en acier.
Système d’alimentation — Mesurez la distribution, pas seulement les mangeoires
Les données sont fournies à titre indicatif uniquement. Faites glisser horizontalement pour afficher le tableau complet.
Le système d’alimentation doit fournir des quantités constantes sur l’ensemble de la ligne de cages plutôt que de simplement acheminer rapidement les aliments.
Une installation pratique peut utiliser quatre cycles d’alimentation par jour, permettant au système automatique de cages pour pondeuses de répartir la ration quotidienne selon des distributions programmées
au lieu de dépendre d’une opération manuelle continue.
Pour les grandes installations, l’alimentation automatique réduit également les déplacements répétés des travailleurs entre les rangées.
Cela devient particulièrement utile lorsque la cage pour pondeuses à plusieurs niveaux comprend plusieurs étages et que les lignes d’alimentation doivent fonctionner simultanément.
Collecte des œufs — Réfléchissez aux goulots d’étranglement
Le test de production
Posez trois questions
Où l’œuf quitte-t-il la cage ?
Combien de transferts ont lieu avant l’emballage ?
Où une file d’œufs peut-elle se former ?
Une cage en batterie à plusieurs niveaux achemine normalement les œufs de chaque étage vers une ligne de collecte centralisée.
L’objectif est d’éliminer les transferts manuels inutiles.
Un convoyeur à œufs fonctionnant à environ 18 m/min peut transporter en continu les œufs vers le point de collecte sans que les travailleurs aient à entrer dans chaque rangée de cages.
La conception de l’équipement doit également tenir compte de la transition entre les mouvements horizontaux et verticaux.
Un mécanisme de transfert correctement synchronisé empêche un convoyeur de fonctionner nettement plus vite que le suivant.
Ingénierie des convoyeurs à œufs
Les données sont fournies à titre indicatif uniquement. Faites glisser horizontalement pour afficher le tableau complet.
La manutention des œufs constitue l’un des arguments les plus forts en faveur d’un système intégré d’équipements avicoles.
Si le parcours de collecte est conçu lors de la phase d’implantation des cages en batterie, le fournisseur peut positionner les convoyeurs, les élévateurs et les tables de collecte en fonction de la géométrie réelle du bâtiment.
Un rouleau de transfert tournant à environ 65 tr/min peut être sélectionné en fonction du rapport d’entraînement du convoyeur et de la vitesse de manutention requise.
Cette approche donne également aux fabricants d’équipements la possibilité de fournir un projet complet plutôt que de concurrencer uniquement sur le prix des châssis de cages.
Évacuation du fumier — Le test d’exploitation quotidien
Question pour un seul niveau :
Le fumier peut-il être évacué de la rangée sans perturber l’alimentation et l’inspection ?
Question pour plusieurs niveaux :
Le fumier de chaque niveau vertical peut-il atteindre le point d’évacuation sans collecte manuelle ?
Les équipements à plusieurs niveaux placent normalement les composants de manutention du fumier sous les niveaux de cages concernés.
Un système à bande peut fonctionner selon un programme défini, tandis que des racleurs ou des convoyeurs d’évacuation transfèrent les matières à l’extérieur du poulailler.
Un entraînement de bande typique peut utiliser un moteur de 0,75 kW, selon la longueur de la ligne et les conditions de charge.
Cela transforme l’organisation du travail.
Les travailleurs peuvent se concentrer sur l’inspection, la maintenance des équipements et la gestion du troupeau plutôt que de transporter à répétition le fumier dans le bâtiment.
Paramètres des équipements d’évacuation du fumier
Les données sont fournies à titre indicatif uniquement. Faites glisser horizontalement pour afficher le tableau complet.
Le système d’évacuation du fumier doit être considéré comme une partie de l’ensemble de cages en batterie plutôt que comme un accessoire facultatif.
Par exemple, une inclinaison de goulotte d’évacuation de 12° peut être intégrée à la conception du transfert externe afin de maintenir le déplacement des matières tout en conservant une emprise
compacte de l’équipement.
Lorsque l’évacuation du fumier est automatisée, l’élevage peut programmer l’opération en fonction des autres activités du bâtiment, réduisant les interférences entre les processus mécaniques.
Système d’abreuvement — Précision à chaque niveau
Liste de contrôle des équipements
Position des pipettes
- Régulation de la pression
- Filtration de l’eau
- Rinçage en extrémité
- Support de tuyauterie
- Isolation des niveaux
Une ligne commerciale d’abreuvement à pipettes peut fonctionner avec une pression d’eau d’environ 0,2 MPa, selon les spécifications des pipettes et l’âge des oiseaux.
Dans un bâtiment de cages en batterie à plusieurs niveaux, des zones de régulation distinctes facilitent la compensation des différences de pression créées par l’élévation verticale.
L’équipement d’abreuvement devient donc une autre raison d’intégrer les systèmes de cages et de bâtiment lors de la conception du projet.
Le fournisseur peut calculer le cheminement des tuyaux, les régulateurs, les filtres et les points de rinçage avant l’installation plutôt que de modifier le système par la suite.
Contrôle environnemental — Le choix des cages rencontre la conception climatique
Les données sont fournies à titre indicatif uniquement. Faites glisser horizontalement pour afficher le tableau complet.
Plus la structure de cages est élevée, plus la distribution de l’air doit être conçue avec soin.
Un écart de température d’environ 2°C entre les zones de surveillance peut justifier l’ajout de capteurs et l’ajustement du flux d’air.
C’est pourquoi un devis de cages ne doit pas être dissocié de la conception de la ventilation.
Le fournisseur de cages doit comprendre la longueur et la largeur du bâtiment, la population d’oiseaux, la disposition des ventilateurs, le système de refroidissement et les exigences du contrôleur avant de finaliser la
configuration de l’équipement.
Décision d’investissement — Utilisez une matrice de projet
Les données sont fournies à titre indicatif uniquement. Faites glisser horizontalement pour afficher le tableau complet.
La décision financière doit reposer sur l’ensemble complet des équipements plutôt que sur le seul prix des cages.
Un système avec une période d’installation des équipements d’environ 10–20 jours peut offrir un rendement de projet différent de celui d’une cage moins chère nécessitant une manutention manuelle importante
après la mise en service.
Pour les élevages prévoyant une expansion, la compatibilité des équipements doit également être prise en compte.
La même architecture de contrôleur peut potentiellement prendre en charge des rangées supplémentaires lorsque l’armoire électrique dispose d’environ 20 % de capacité de circuit inutilisée.
Verdict final — Quel système améliore la production ?
Les données sont fournies à titre indicatif uniquement. Faites glisser horizontalement pour afficher le tableau complet.
Questions fréquemment posées
Q1 : Les systèmes de cages en batterie à plusieurs niveaux peuvent-ils améliorer la production d’un élevage de pondeuses ?
Oui, lorsque l’installation verticale des cages est combinée à l’alimentation automatique, à la collecte des œufs, à l’évacuation du fumier et au contrôle environnemental.
Q2 : Quel système de cages en batterie exige une ingénierie plus intégrée ?
Les systèmes de cages en batterie à plusieurs niveaux nécessitent une coordination du transfert vertical, de l’accès de maintenance, du cheminement électrique et du contrôle environnemental.
Q3 : Les équipements de cages doivent-ils être achetés séparément de l’automatisation ?
L’ingénierie complète du système est généralement préférable, car l’alimentation, l’abreuvement, la collecte, le fumier et les commandes doivent fonctionner comme un seul flux de production.
Taiyu (HK) Group - L’un des meilleurs fabricants chinois de cages en batterie à plusieurs niveaux
Les équipements de cages en batterie à plusieurs niveaux combinent des structures de cages galvanisées et des modules de production automatisés, prenant en charge les bâtiments commerciaux pour pondeuses grâce à une manutention mécanique coordonnée et une architecture de contrôle centralisée.
L’approvisionnement mondial direct d’usine en équipements avicoles couvre les cages en batterie, les systèmes d’alimentation automatique, les lignes d’abreuvement à pipettes, les équipements de collecte des œufs, les systèmes d’évacuation du fumier, les équipements de ventilation et l’intégration des commandes électriques.
L’ingénierie clé en main des équipements avicoles tient compte des dimensions du projet, des objectifs d’élevage, de la structure du bâtiment, des conditions de service, du cheminement des équipements, des exigences de mise en service et de la séquence d’installation.
La réalisation de projets internationaux fournit la fabrication des équipements, la documentation technique, la coordination du chargement, les conseils d’installation, l’assistance à la mise en service et la configuration du système pour les élevages commerciaux de pondeuses.
Les solutions intégrées d’équipements avicoles relient le matériel de cages à l’alimentation, à l’abreuvement, à la collecte des œufs, à la manutention du fumier, au contrôle environnemental et à l’automatisation afin d’établir une ligne de production complète.
Contactez-nous pour recevoir votre plan personnalisé d’élevage avicole
Siège social et succursales
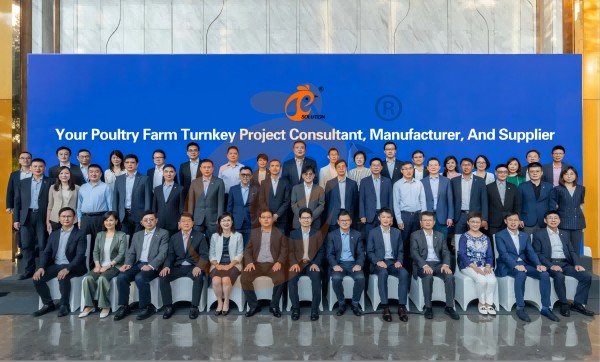
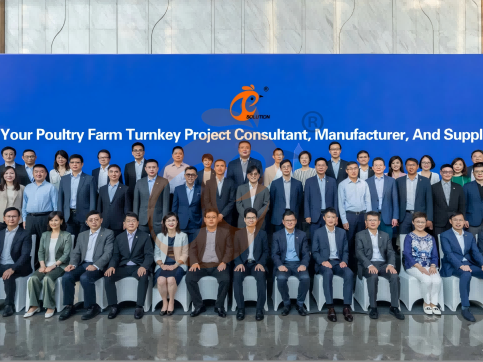
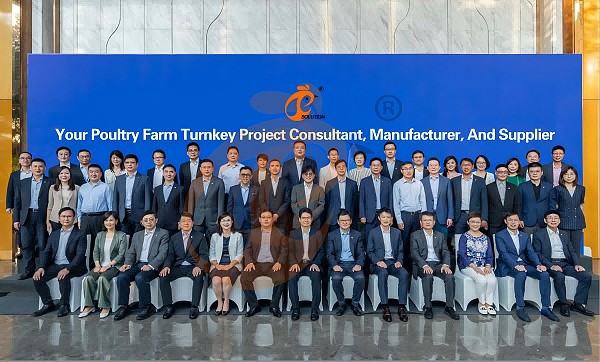
Équipe de direction du siège social de Hong Kong
Siège social de Hong Kong Taiyu Industrial Group CO., LTD
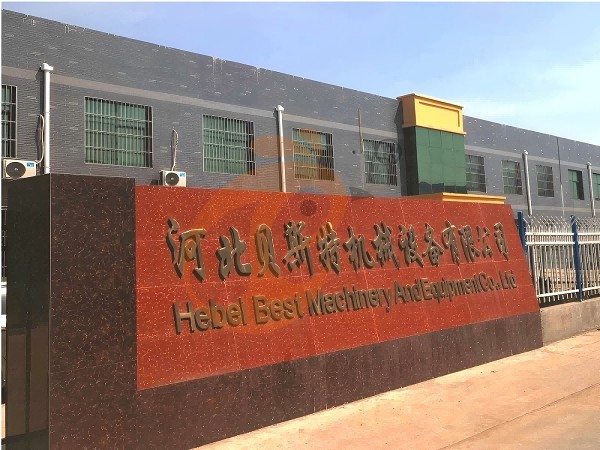
Chine Hebei Best Machinery And Equipment CO., LTD
Nigeria Vanke Machinery And Equipment CO., LTD
Tanzanie Best Machinery And Equipment CO., LTD
Éthiopie Best Hebei Machinery Manufacturing PLC
Accueil / WhatsApp 24 h/24 N° : +8618830120193
FAQ
- battery cage
- battery cage system
- poultry farm
- layer cage
- automatic layer cage
- poultry house
- cage
- galvanized cage
- automatic feeding system
- poultry equipment
- manure removal system
- egg collection equipment
- hen cage
- battery cages
- automatic layer cage system
- chickencage
- bestchickencage
- cage system
- cage systems
- layer cage system
- Nigeria
- layer farm
- battery cage equipment
- automatic egg collection
- cage manufacturer
- cage supplier
- batterie de cages
- poultry farm construction
- poultry farm plan
- battery cage layout
- Ethiopia
- layer cage equipment
- battery cage manufacturer
Message
Produits recommandés
 >30 000 poules pondeuses Cage en batterie automatique de type H1. Plus de 30 000 poules par bâtiment, choisissez-le
2. Il est conçu pour élever des poulets âgés de 12 ou 16 semaines jusqu'à l'âge adulte pour la ponte
3. Sa durée de vie est de plus de 25 ans
4. Notre réception en ligne 24h/24, numéro WhatsApp : +8618830120193, +234 8111199996 >Cage en batterie automatique de type H pour 30 000 poulettes1. Plus de 30 000 poulettes par bâtiment, choisissez-le.
2. Il est conçu pour l'élevage de poulettes âgées de plus de 1 jour jusqu'à 12 à 16 semaines, âge auquel les poules commencent à pondre.
3. Sa durée de vie est de plus de 25 ans.
4. Sa structure comprend une fusion intelligente artificielle Vcloud, un armoire électrique de contrôle, des équipements automatiques pour l'abreuvement, l'alimentation, le nettoyage du fumier et la récolte manuelle.
5. Notre réception en ligne 24h/24 est disponible sur WhatsApp au NO. +8618830120193 <30,000 Pullets Automatic A Type Battery Cage1. De 10 000 à 30 000 poulettes par bâtiment, choisissez-le.
2. Il est conçu pour l'élevage de poulettes âgées de plus de 1 jour jusqu'à 12 à 16 semaines, âge auquel les poules commencent à pondre.
3. Sa durée de vie est de plus de 25 ans.
4. Sa structure comprend une fusion intelligente artificielle Vcloud, un armoire électrique de contrôle, des équipements automatiques pour l'abreuvement, l'alimentation, le nettoyage du fumier et la récolte manuelle.
5. Notre réception en ligne 24h/24 est disponible sur WhatsApp au numéro +86 18830120193. >30,000 Poulets de chair Batterie de cages de récolte automatique Type H1. Plus de 30 000 poulets de chair par bâtiment, choisissez-le.
2. Il est conçu pour l'élevage de poulets de chair âgés de 1 à 45 jours, prêts pour le marché.
3. Sa durée de vie est de plus de 20 ans.
4. Notre réception en ligne 24h/24 est disponible sur WhatsApp aux numéros +8618830120193, +234 8111199996. >30,000 Poulets de chair Batterie de cages de récolte semi-automatique type H1. Plus de 30 000 poulets de chair par bâtiment, choisissez-le.
2. Il est conçu pour l'élevage de poulets de chair âgés de 1 à 45 jours, prêts pour le marché.
3. Sa durée de vie est de plus de 20 ans.
4. Notre réception en ligne 24 heures sur 24 What'sApp NO. est +8618830120193, +234 8111199996. >30,000 Poulets de chair Cage en batterie de type H pour récolte manuelle1. Plus de 30 000 poulets de chair par bâtiment, choisissez-le.
2. Il est conçu pour l'élevage de poulets de chair âgés de 1 à 45 jours, prêts pour le marché.
3. Sa durée de vie est de plus de 20 ans.
4. Sa structure comprend une fusion intelligente artificielle Vcloud, un armoire électrique de contrôle, des équipements automatiques pour l'abreuvement, l'alimentation et le nettoyage du fumier, ainsi qu'une récolte manuelle.
5. Notre réception en ligne 24h/24 est disponible sur WhatsApp aux numéros +8618830120193, +234 8111199996. <30,000 Broilers Manual Harvest A Type Battery Cage1. Moins de 30 000 poulets par bâtiment, choisissez-le.
2. Conçu pour l'élevage de poulets de 1 à 45 jours prêts pour le marché.
3. Sa durée de vie est de plus de 20 ans.
4. Sa structure comprend une fusion intelligente artificielle Vcloud, un armoire électrique, des équipements automatiques d'abreuvement, d'alimentation et de nettoyage du fumier, et une récolte manuelle.
5. Notre réception en ligne 24h/24 sur WhatsApp : +8618830120193, +234 8111199996. Le siège social à Hong Kong propose des solutions d'élevage avicole aux normes européennes et fabrique des équipements d'élevage avicole1. Communication continue avec l'UE et les États-Unis
2. Filiales et usines en Chine, Nigeria, Éthiopie et Tanzanie
3. La qualité des produits est adaptée aux fermes avicoles locales
4. Stock de cages avicoles et d'équipements de ferme avicole disponibles à la vente
5. Réception en ligne 24h/24 sur Whatsapp NO. : +8618830120193, contactez-nous pour obtenir toutes les informations La filiale chinoise propose un plan d'entreprise pour les fermes avicoles et fabrique des équipements pour fermes avicoles1. Adresse : Appartement/Bureau 2416, 24e étage, Bâtiment Runxing, Rue Youyi Nan, Ville de Shijiazhuang, Province du Hebei, Chine
2. Usine d'équipements de volaille et cages pour élevages avicoles avec stock disponible
3. Personnalisé pour les élevages avicoles locaux
4. Qualité et conception basées sur les normes européennes
5. Réception en ligne 24h/24 sur Whatsapp NO. : +8618830120193 La succursale du Nigeria propose un plan d'affaires pour les fermes avicoles, fabrique des équipements pour fermes avicoles1. Adresse : Après le bureau Sinoma, à 200 mètres près de la station-service Danco, Lagos/Ibadan Expressway, État de Lagos, Nigeria
2. Usine de cages de volaille et d'équipements de ferme avicole et stock à vendre
3. Personnalisé pour les fermes avicoles nigérianes
4. La qualité et la conception sont basées sur les normes européennes
5. Réception en ligne 24h/24 Whatsapp NO. : +8618830120193 Offre de plan d’affaires pour une exploitation avicole en Éthiopie, fabrication d’équipements avicoles1. Adresse : Gelan Gura, sous-ville d’Akaki-Kaliti, Addis-Abeba, Éthiopie
2. Cages pour volailles et équipements d’élevage avicole en stock à vendre
3. Personnalisé pour les élevages avicoles éthiopiens
4. La qualité et la conception sont basées sur les normes européennes
5. Réception en ligne 24 h/24. Numéro WhatsApp : +8618830120193, contactez-nous pour obtenir la liste des prix La filiale en Tanzanie propose un plan d'entreprise pour ferme avicole, fabrique des équipements pour ferme avicole1. Adresse : No.8, Sova Road, Msufini, Mlandizi, Kibaha, Pwani, Tanzanie
2. Usine de cages pour volailles et équipements de ferme avicole et stock à vendre
3. Personnalisé pour les fermes avicoles tanzaniennes
4. La qualité et la conception sont basées sur les normes européennes
5. Réception en ligne 24h/24 via WhatsApp NO. : +8618830120193 Système de ventilation et de contrôle de la température pour volailles1. Précision de contrôle de température jusqu'à ±0.5℃
2. Précision de contrôle d'humidité ±5% RH
3. Ventilateur principal de ventilation 45000 m³/h
4. Épaisseur du tampon de refroidissement 150 mm
5. Réception /WhatsApp NO. : +8618830120193