Blog
Les installations d’élevage avicole à haute densité génèrent des flux continus d’évacuation de fumier dans des conditions environnementales contrôlées et selon des paramètres fixes de densité de peuplement.
Les infrastructures d’ingénierie pour la gestion du fumier intègrent des ensembles de convoyeurs à bande, des systèmes d’entraînement à racleur à chaîne, des réseaux de rinçage hydraulique, des modules de séparation solide-liquide, des équipements de séchage thermique et des réacteurs de digestion anaérobie.
L’architecture industrielle de traitement du fumier stabilise les flux de déchets organiques grâce à des processus de transport mécanique, de séparation de phases et de conversion biochimique.
La configuration du système détermine la capacité de débit massique, l’intensité de la consommation énergétique, le taux de rétention des nutriments et les performances de contrôle des émissions sous les charges de production avicole commerciale.
L’ingénierie intégrée de gestion du fumier stabilise la continuité opérationnelle, réduit la concentration des émissions d’ammoniac généralement dans une plage intérieure de 15–40 ppm, et améliore le rendement de récupération des engrais dans les bâtiments avicoles de grande taille.
Obtenez des conseils professionnels pour la construction d’élevages avicoles, des solutions de sélection d’équipements et les dernières listes de prix, WhatsApp au +8618830120193, cliquez pour en savoir plus :
Équipements du groupe Taiyu (HK)
Catégories de systèmes de gestion du fumier avicole
Les données sont fournies à titre de référence uniquement. Faites glisser horizontalement pour voir le tableau complet.
La sélection de la configuration industrielle dépend de l’état physique du fumier, de la disponibilité hydraulique et de la structure d’allocation énergétique au sein des systèmes de production avicole.
Systèmes d’évacuation du fumier par bande
Les systèmes d’évacuation du fumier par convoyeur à bande fonctionnent au moyen de couches de convoyeur en polypropylène installées sous des structures de cages à plusieurs niveaux.
L’évacuation du fumier s’effectue par transport mécanique continu vers des puits de collecte centralisés.
L’intégration du système synchronise les lignes d’alimentation, les convoyeurs de collecte des œufs et les commandes de ventilation environnementale au sein d’une architecture d’automatisation de production unifiée.
La teneur en humidité opérationnelle du fumier frais à la surface de la bande se situe généralement entre 70–78 %, diminuant de 6–10 points de pourcentage après 24 heures d’aération passive.
La stabilisation du volume de fumier collecté réduit le taux de volatilisation de l’ammoniac d’environ 20–35 % par rapport aux systèmes d’accumulation au sol.
Les données sont fournies à titre de référence uniquement. Faites glisser horizontalement pour voir le tableau complet.
Les performances du système dépendent de la stabilité de la vitesse du convoyeur, du contrôle de la fréquence d’évacuation et de la répartition de la charge mécanique entre les unités d’entraînement.
Systèmes d’évacuation du fumier à racleur à chaîne
Les systèmes à racleur à chaîne utilisent des ensembles d’entraînement par chaîne en acier couplés à des lames de raclage rigides installées le long des couloirs du bâtiment avicole.
Le déplacement par traction mécanique transfère le fumier vers les fosses de collecte par cycles de mouvement linéaire.
L’installation du système nécessite des fondations de couloir en béton armé présentant généralement une résistance à la compression supérieure à 30 MPa afin de supporter des charges d’abrasion répétées.
L’épaisseur de fumier accumulée avant le cycle de raclage varie généralement de 3–8 cm selon la densité de peuplement et le taux de ventilation.
Le taux d’abrasion du système augmente lorsque la contamination par le sable de litière dépasse 12–18 % de la fraction de matière sèche.
Les données sont fournies à titre de référence uniquement. Faites glisser horizontalement pour voir le tableau complet.
Systèmes de rinçage à l’eau pour fumier avicole
Les systèmes de rinçage hydraulique transportent le fumier à l’aide d’un flux d’eau sous pression à travers des réseaux de canalisations souterraines étanches.
L’architecture du système comprend des stations de pompage, des régulateurs de débit, des bassins de décantation et des unités de recirculation des eaux usées.
La vitesse de transport hydraulique se situe généralement entre 1.2–2.8 m/s selon le diamètre des conduites et la configuration de la hauteur manométrique de la pompe.
Dans les conceptions optimisées, le taux quotidien de recirculation des eaux usées atteint 60–85 % après les étapes de décantation et de filtration.
Le déploiement du système exige une réduction de la demande biochimique en oxygène en aval à moins de 200 mg/L afin de respecter les exigences de rejet.
Les données sont fournies à titre de référence uniquement. Faites glisser horizontalement pour voir le tableau complet.
Systèmes de séparation solide-liquide par presse à vis
Les équipements de séparation par presse à vis traitent les boues de fumier avicole par des mécanismes de compression et de filtration utilisant une géométrie de vis hélicoïdale.
La pression appliquée se situe généralement entre 0.3–0.8 MPa selon la concentration d’alimentation et la configuration de la vis.
La teneur en matière sèche de la fraction solide après séparation augmente à 28–42 % selon la composition des boues entrantes.
La concentration d’azote de la fraction liquide varie entre 800–1800 mg/L, nécessitant une récupération des nutriments ou une dilution en aval.
L’efficacité de séparation influence directement la réduction des besoins énergétiques de séchage de 25–45 % dans les systèmes intégrés.
Les données sont fournies à titre de référence uniquement. Faites glisser horizontalement pour voir le tableau complet.
Systèmes de séchage sur bande pour fumier avicole
Les systèmes de séchage thermique sur bande réduisent la teneur en humidité grâce à une distribution d’air par étapes et à un apport d’énergie thermique contrôlé sur les couches de séchage du convoyeur.
La stabilité de la température de l’air de séchage est maintenue dans une plage de ±3°C afin d’éviter les pertes par volatilisation de l’azote.
La cinétique de réduction de l’humidité suit généralement un rythme de 0.8–1.5 % par heure selon la vitesse de l’air et l’épaisseur de la couche.
L’intégration du système avec des unités de récupération de chaleur résiduelle réduit les besoins énergétiques externes d’environ 18–30 %.
Le rendement de séchage stabilise le taux de réduction des agents pathogènes au-dessus de 90 % en fonctionnement continu.
Les données sont fournies à titre de référence uniquement. Faites glisser horizontalement pour voir le tableau complet.
Systèmes de digestion du biogaz à partir de fumier avicole
Les réacteurs de digestion anaérobie convertissent le fumier avicole en biogaz riche en méthane par des voies contrôlées de dégradation microbienne dans des conditions sans oxygène.
La concentration de méthane dans le biogaz produit varie généralement entre 55–65 % sous un contrôle stable du rapport carbone-azote.
La stabilité du temps de rétention hydraulique influence directement la plage de fluctuation du rendement en gaz, dans une bande de variation de ±10–18 %.
Les systèmes de désulfuration du gaz réduisent la concentration de sulfure d’hydrogène à moins de 200 ppm pour assurer la compatibilité avec les générateurs.
Les systèmes de récupération d’énergie convertissent la charge organique des déchets en production d’énergie électrique et thermique.
Les données sont fournies à titre de référence uniquement. Faites glisser horizontalement pour voir le tableau complet.
Aperçu scientifique : composition et transformation du fumier avicole
La composition du fumier de poulet comprend des composés azotés d’acide urique, des sels d’ammonium, des minéraux phosphatés, des ions potassium et des fractions de biomasse microbienne.
L’hydrolyse de l’acide urique produit un dégagement d’ammoniac dans des conditions d’exposition aérobie, influençant les niveaux de concentration des émissions dans les environnements de bâtiments avicoles.
Le taux de volatilisation de l’ammoniac augmente considérablement lorsque l’humidité ambiante dépasse 75 % et que la vitesse de ventilation tombe en dessous de 0.5 m/s.
Le métabolisme microbien anaérobie convertit le carbone organique en méthane dans des conditions de réacteur étanche.
La rhéologie du matériau détermine le choix entre les systèmes de pompage de boues et les systèmes de transport par convoyeur à sec.
L’efficacité de rétention des nutriments dépend du contrôle des intervalles de traitement, de la limitation de l’exposition à l’oxygène et du taux de stabilisation thermique.
Paramètres de sélection technique pour les élevages avicoles
Les données sont fournies à titre de référence uniquement. Faites glisser horizontalement pour voir le tableau complet.
Structure des coûts et valeur d’ingénierie sur le cycle de vie
Le cycle de vie des systèmes de fumier avicole s’étend sur 10–15 ans dans des conditions d’exploitation industrielle.
Les systèmes à bande nécessitent peu de modifications de génie civil et permettent une installation modulaire.
Les systèmes de biogaz nécessitent des réacteurs en béton armé, des structures d’étanchéité au gaz et des systèmes de sécurité de combustion.
La structure du capital comprend l’acquisition mécanique, l’ingénierie des canalisations, les systèmes de commande électrique et les cycles programmés de maintenance préventive.
Les sources de revenus comprennent la commercialisation d’engrais, l’exportation d’électricité et l’attribution de crédits d’émission de carbone dans le cadre des réglementations environnementales.
Foire aux questions
Q1 : Qu’est-ce qui définit l’adéquation d’un système à bande pour les poulaillers de pondeuses ?
Les systèmes à convoyeur à bande traitent 8000–25000 kg/jour par ligne de production et s’intègrent directement aux structures d’empilage des cages.
Q2 : Quelle échelle de production peut être atteinte avec les systèmes de digestion de biogaz ?
Les systèmes de digestion de 3000 m³ produisent 900–1800 m³/jour de biogaz, avec une production électrique pouvant atteindre 3500 kWh/jour.
Q3 : Qu’est-ce qui détermine le choix entre les systèmes à racleur et les systèmes de rinçage ?
Les systèmes à racleur nécessitent une infrastructure de traction mécanique ; les systèmes de rinçage nécessitent une capacité de débit hydraulique de 30–120 m³/jour et une intégration du traitement des eaux usées.
Taiyu (HK) Group - L’un des plus grands fabricants chinois de systèmes d’évacuation du fumier par convoyeur à bande
Système d’évacuation du fumier par convoyeur à bande conçu pour la production industrielle de cages avicoles avec une architecture d’automatisation de décharge continue.
La chaîne d’approvisionnement mondiale de fabrication prend en charge l’intégration d’équipements avicoles standardisés et le déploiement d’installations d’élevage à grande échelle.
La production de systèmes de cages avicoles intègre le transport du fumier par bande, l’automatisation de l’alimentation et l’ingénierie de synchronisation du contrôle environnemental.
L’ingénierie clé en main d’élevages avicoles couvre la conception structurelle, l’installation des équipements, la mise en service et la livraison d’une intégration opérationnelle complète.
La capacité de fabrication industrielle soutient la modernisation de la production avicole à grande échelle grâce à des systèmes d’exécution technique standardisés.
Contactez-nous pour recevoir votre plan d’élevage avicole personnalisé
Siège social et succursales
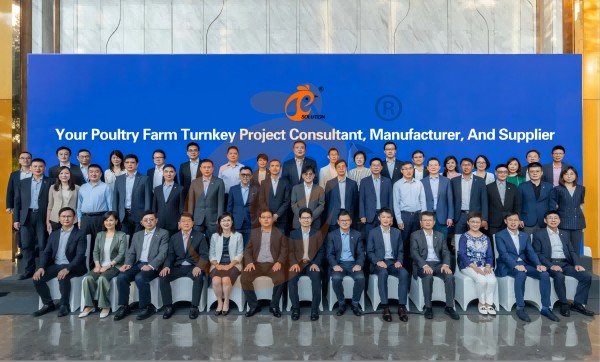
Équipe de direction du siège social de Hong Kong
Siège social de Hong Kong Taiyu Industrial Group CO., LTD
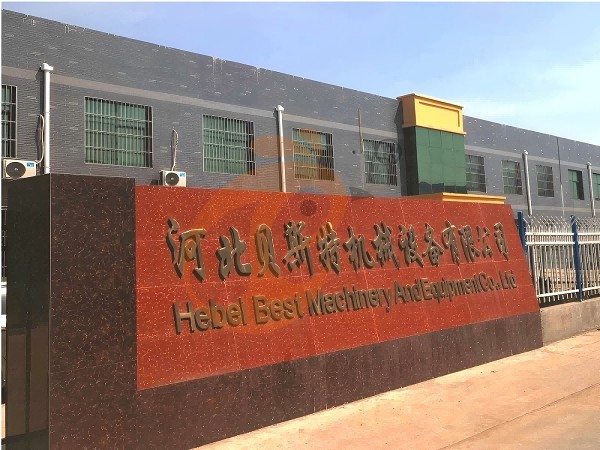
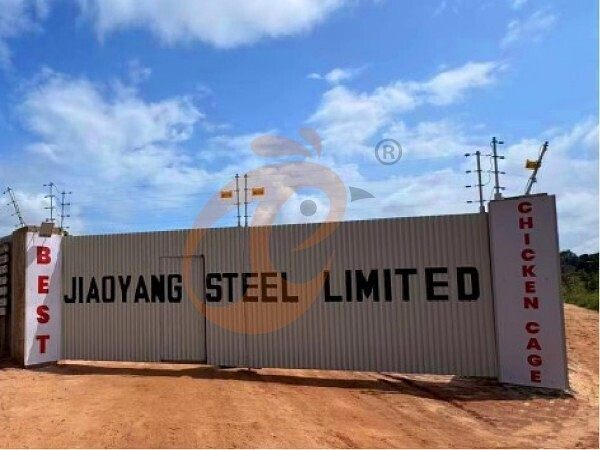
Chine Hebei Best Machinery And Equipment CO., LTD
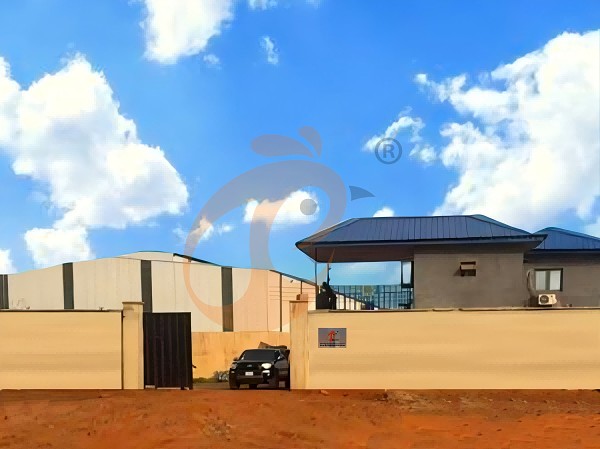
Nigéria Vanke Machinery And Equipment CO., LTD
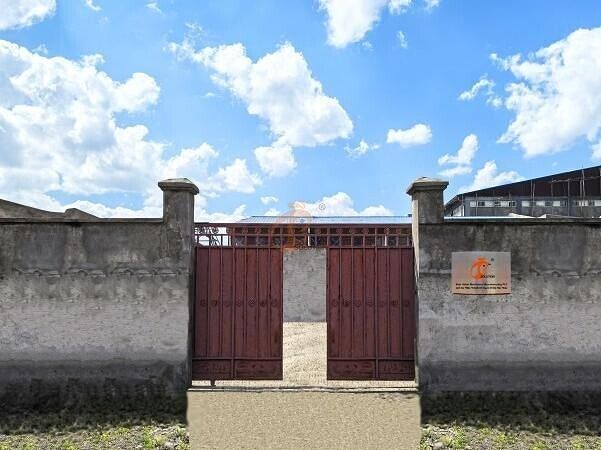
Tanzanie Best Machinery And Equipment CO., LTD
Éthiopie Best Hebei Machinery Manufacturing PLC
Réception / WhatsApp 24 h/24 N° : +8618830120193
FAQ
- poultry farm
- poultry farms
- poultry house
- poultry cage
- cage
- poultry equipment
- poultry cage system
- manure removal system
- chickencage
- bestchickencage
- cage system
- h cage
- Nigeria
- layer farm
- broiler farm
- egg collection conveyor
- poultry farm construction
- poultry farm plan
- production de cages à volailles
- Ethiopia
- système de gestion du fumier de volaille
- gestion du fumier de volaille
- système de gestion du fumier de volaille
Message
Produits recommandés
 >30 000 poules pondeuses Cage en batterie automatique de type H1. Plus de 30 000 poules par bâtiment, choisissez-le
2. Il est conçu pour élever des poulets âgés de 12 ou 16 semaines jusqu'à l'âge adulte pour la ponte
3. Sa durée de vie est de plus de 25 ans
4. Notre réception en ligne 24h/24, numéro WhatsApp : +8618830120193, +234 8111199996 >Cage en batterie automatique de type H pour 30 000 poulettes1. Plus de 30 000 poulettes par bâtiment, choisissez-le.
2. Il est conçu pour l'élevage de poulettes âgées de plus de 1 jour jusqu'à 12 à 16 semaines, âge auquel les poules commencent à pondre.
3. Sa durée de vie est de plus de 25 ans.
4. Sa structure comprend une fusion intelligente artificielle Vcloud, un armoire électrique de contrôle, des équipements automatiques pour l'abreuvement, l'alimentation, le nettoyage du fumier et la récolte manuelle.
5. Notre réception en ligne 24h/24 est disponible sur WhatsApp au NO. +8618830120193 <30,000 Pullets Automatic A Type Battery Cage1. De 10 000 à 30 000 poulettes par bâtiment, choisissez-le.
2. Il est conçu pour l'élevage de poulettes âgées de plus de 1 jour jusqu'à 12 à 16 semaines, âge auquel les poules commencent à pondre.
3. Sa durée de vie est de plus de 25 ans.
4. Sa structure comprend une fusion intelligente artificielle Vcloud, un armoire électrique de contrôle, des équipements automatiques pour l'abreuvement, l'alimentation, le nettoyage du fumier et la récolte manuelle.
5. Notre réception en ligne 24h/24 est disponible sur WhatsApp au numéro +86 18830120193. >30,000 Poulets de chair Batterie de cages de récolte automatique Type H1. Plus de 30 000 poulets de chair par bâtiment, choisissez-le.
2. Il est conçu pour l'élevage de poulets de chair âgés de 1 à 45 jours, prêts pour le marché.
3. Sa durée de vie est de plus de 20 ans.
4. Notre réception en ligne 24h/24 est disponible sur WhatsApp aux numéros +8618830120193, +234 8111199996. >30,000 Poulets de chair Batterie de cages de récolte semi-automatique type H1. Plus de 30 000 poulets de chair par bâtiment, choisissez-le.
2. Il est conçu pour l'élevage de poulets de chair âgés de 1 à 45 jours, prêts pour le marché.
3. Sa durée de vie est de plus de 20 ans.
4. Notre réception en ligne 24 heures sur 24 What'sApp NO. est +8618830120193, +234 8111199996. >30,000 Poulets de chair Cage en batterie de type H pour récolte manuelle1. Plus de 30 000 poulets de chair par bâtiment, choisissez-le.
2. Il est conçu pour l'élevage de poulets de chair âgés de 1 à 45 jours, prêts pour le marché.
3. Sa durée de vie est de plus de 20 ans.
4. Sa structure comprend une fusion intelligente artificielle Vcloud, un armoire électrique de contrôle, des équipements automatiques pour l'abreuvement, l'alimentation et le nettoyage du fumier, ainsi qu'une récolte manuelle.
5. Notre réception en ligne 24h/24 est disponible sur WhatsApp aux numéros +8618830120193, +234 8111199996. <30,000 Broilers Manual Harvest A Type Battery Cage1. Moins de 30 000 poulets par bâtiment, choisissez-le.
2. Conçu pour l'élevage de poulets de 1 à 45 jours prêts pour le marché.
3. Sa durée de vie est de plus de 20 ans.
4. Sa structure comprend une fusion intelligente artificielle Vcloud, un armoire électrique, des équipements automatiques d'abreuvement, d'alimentation et de nettoyage du fumier, et une récolte manuelle.
5. Notre réception en ligne 24h/24 sur WhatsApp : +8618830120193, +234 8111199996. Le siège social à Hong Kong propose des solutions d'élevage avicole aux normes européennes et fabrique des équipements d'élevage avicole1. Communication continue avec l'UE et les États-Unis
2. Filiales et usines en Chine, Nigeria, Éthiopie et Tanzanie
3. La qualité des produits est adaptée aux fermes avicoles locales
4. Stock de cages avicoles et d'équipements de ferme avicole disponibles à la vente
5. Réception en ligne 24h/24 sur Whatsapp NO. : +8618830120193, contactez-nous pour obtenir toutes les informations La filiale chinoise propose un plan d'entreprise pour les fermes avicoles et fabrique des équipements pour fermes avicoles1. Adresse : Appartement/Bureau 2416, 24e étage, Bâtiment Runxing, Rue Youyi Nan, Ville de Shijiazhuang, Province du Hebei, Chine
2. Usine d'équipements de volaille et cages pour élevages avicoles avec stock disponible
3. Personnalisé pour les élevages avicoles locaux
4. Qualité et conception basées sur les normes européennes
5. Réception en ligne 24h/24 sur Whatsapp NO. : +8618830120193 La succursale du Nigeria propose un plan d'affaires pour les fermes avicoles, fabrique des équipements pour fermes avicoles1. Adresse : Après le bureau Sinoma, à 200 mètres près de la station-service Danco, Lagos/Ibadan Expressway, État de Lagos, Nigeria
2. Usine de cages de volaille et d'équipements de ferme avicole et stock à vendre
3. Personnalisé pour les fermes avicoles nigérianes
4. La qualité et la conception sont basées sur les normes européennes
5. Réception en ligne 24h/24 Whatsapp NO. : +8618830120193 Offre de plan d’affaires pour une exploitation avicole en Éthiopie, fabrication d’équipements avicoles1. Adresse : Gelan Gura, sous-ville d’Akaki-Kaliti, Addis-Abeba, Éthiopie
2. Cages pour volailles et équipements d’élevage avicole en stock à vendre
3. Personnalisé pour les élevages avicoles éthiopiens
4. La qualité et la conception sont basées sur les normes européennes
5. Réception en ligne 24 h/24. Numéro WhatsApp : +8618830120193, contactez-nous pour obtenir la liste des prix La filiale en Tanzanie propose un plan d'entreprise pour ferme avicole, fabrique des équipements pour ferme avicole1. Adresse : No.8, Sova Road, Msufini, Mlandizi, Kibaha, Pwani, Tanzanie
2. Usine de cages pour volailles et équipements de ferme avicole et stock à vendre
3. Personnalisé pour les fermes avicoles tanzaniennes
4. La qualité et la conception sont basées sur les normes européennes
5. Réception en ligne 24h/24 via WhatsApp NO. : +8618830120193 Système de ventilation et de contrôle de la température pour volailles1. Précision de contrôle de température jusqu'à ±0.5℃
2. Précision de contrôle d'humidité ±5% RH
3. Ventilateur principal de ventilation 45000 m³/h
4. Épaisseur du tampon de refroidissement 150 mm
5. Réception /WhatsApp NO. : +8618830120193